苏州含诺智能技术有限公司PLC智能控制系统集成方案解析
📅 2026-09-20
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
在长三角制造业密集区,一条产线的停机成本往往以分钟计算。苏州含诺智能技术有限公司近期完成的某精密部件产线PLC智能控制系统集成项目,将换型时间从原来的45分钟压缩至12分钟,设备综合效率提升18.6%。这套方案的核心思路,值得拆解。
PLC控制层:从单品替换到系统重构
很多工厂的自动化改造停留在「坏什么换什么」的阶段。含诺智能的做法不同——先做I/O点表梳理和时序分析,再决定PLC选型与网络拓扑。以西门子S7-1500系列为主控、分布式ET200SP为远程站,通过PROFINET实现2ms级循环周期,确保多轴同步精度控制在±0.05mm以内。

传感器配套调试:被低估的30%工作量
行业内有个共识:传感器选型错误导致的返工,占调试总工时的三成以上。含诺团队在集成阶段同步完成光电、接近、压力及视觉传感器的配套调试,包括:
- 模拟量传感器信号抗干扰处理(屏蔽层单端接地、RC滤波)
- 高速计数模块与编码器信号匹配(差分/单端转换)
- 视觉定位系统与PLC的Modbus TCP握手协议优化
这些细节不写进方案书,但直接决定产线跑不跑得稳。
生产线智能化升级的落地路径
智能化不是堆硬件。含诺在苏州某汽车零部件工厂的项目中,将工业自动化设备改造与MES系统对接,PLC层采集的节拍、良率、报警数据经边缘网关清洗后上传,实现OEE实时看板。改造后,异常响应时间从平均22分钟降至6分钟。
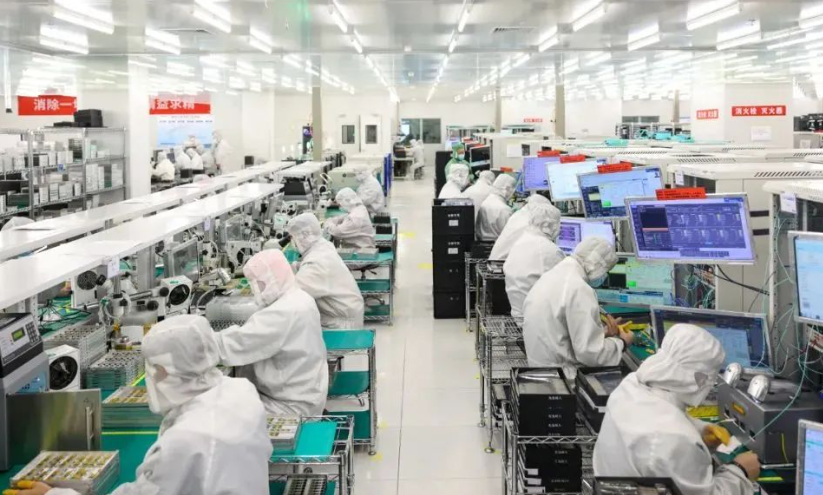
另一案例是电子组装线的柔性化升级:通过PLC程序中的配方管理功能,操作工在HMI上一键切换产品型号,伺服参数、气缸行程、检测阈值自动加载。整线换型无需工程师到场。
苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级——这四个环节不是孤立的工序,而是一条从底层信号到顶层数据的完整链路。方案的价值,最终体现在产线少停一分钟、多出一件良品上。