苏州含诺智能产线技改服务流程详解:从现场评估到联动调试的关键环节
产线技改从来不是“换台设备”那么简单。我们在苏州含诺智能技术有限公司的工程实践中,最常遇到的情况是:客户以为买几台新机器接上电就能跑,结果一联动就报警、节拍对不上、数据传不通。真正的技改,是一条从现场物理摸排到控制逻辑重构的完整链路。下面结合我们服务过的3C、汽车零部件项目,拆解这套流程里最容易被忽视的五个关键环节。
第一步:现场评估不能只看设备,要看“物料流”与“信息流”
我们进场第一件事不是拆机,而是花2-3个班次蹲守产线,记录每台设备的实际节拍、故障停机间隔、以及人工干预频次。比如上个月在苏州某电机装配线,客户反馈“机器人总是等料”,我们测下来发现是上游缓存位设计不足——光靠改机器人程序根本没用。评估报告里必须包含设备OEE基线数据、工装夹具磨损台账、甚至PLC程序里的隐性定时器冲突,这些才是技改方案的输入条件。

第二步:方案设计时,把“传感器配套调试”前置到机械设计阶段
很多集成商把传感器选型放在最后,结果安装空间不够、检测距离受振动影响。我们的做法是在3D模型阶段就同步做光路模拟和电磁干扰预判。比如在高温高湿环境,普通光电开关的镜面起雾会导致误判,这时就要换用超声波或编码器融合方案。苏州含诺智能技术有限公司在智能控制系统集成中,一贯坚持“传感层决定控制层”的逻辑——传感器响应速度如果比PLC扫描周期慢5ms,整个安全回路的制动距离就超差。
第三步:离线编程与虚拟调试,把风险消灭在通电之前
以我们最近完成的某汽车焊装线技改为例:新增6台机器人、改造18个工位,如果直接在线调试,至少需要停产4天。我们利用离线仿真软件,提前导入实际工件数模和机器人运动包络,在虚拟环境里跑完了90%的干涉检查,包括焊枪姿态与夹具夹爪的避让路径。现场只用了16小时完成信号映射和IO点表核对,比客户预期缩短了60%的停产时间。这一步对于生产线智能化升级尤其关键——因为老产线的PLC型号杂、通讯协议不统一,必须先在虚拟PLC里做协议转换测试。
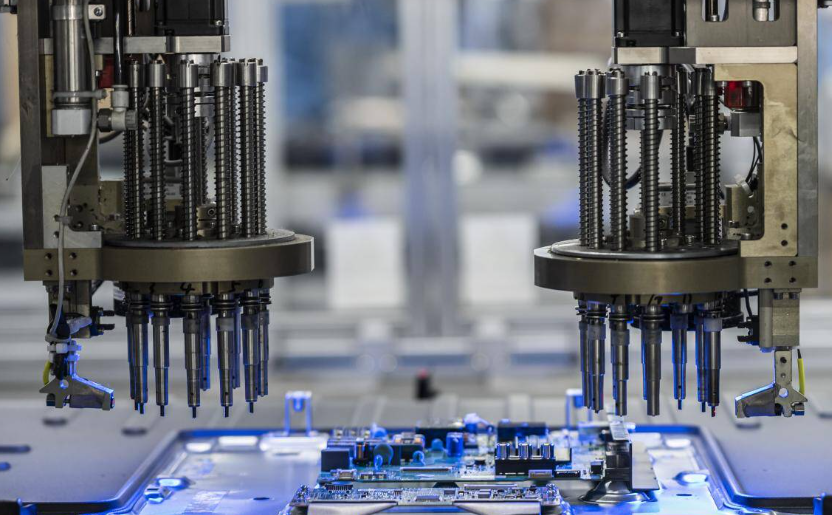
第四步:联动调试的核心是“异常注入”而非“跑通流程”
联动试车时,我们特意人为制造故障——比如短接一个安全门信号、模拟托盘卡滞、给变频器突加负载扰动。目的就是验证安全急停链路的响应时间是否小于500ms,以及PLC的故障复位逻辑是否会被“卡死”。苏州含诺智能技术有限公司的工业自动化设备改造项目,在联动调试阶段会输出一份《异常工况响应矩阵》,里面明确记录每种故障代码对应的处理动作、涉及硬件、以及恢复后是否需要重新回原点。这份文件比操作手册值钱得多,它是未来运维的“病历本”。
一个真实案例:从评估到验收只用了9天
某精密零部件厂的一条老化测试线,原设备通讯经常中断,每天损失约1.5小时产能。我们改造时发现:原系统用了RS232转以太网的自制网关,数据包在高温区经常丢帧。我们直接换成支持PROFINET的分布式IO模块,并重新规划了屏蔽电缆的接地路径,同时在MES接口层加了心跳监测和自动重连机制。改造后连续运行30天,通讯中断次数从平均每天7次降为0次。整个项目从现场评估到联动验收,我们只用了9天,其中真正的停机改造时间只有22小时——靠的就是前期评估时把每个螺丝孔位和线缆长度都标定清楚了。
技改的价值不是“恢复生产”,而是“让产线比原来更抗造”。如果你也正被老产线的节拍瓶颈、通讯故障、安全冗余不足困扰,不妨带着设备清单和近三个月的故障记录来聊。苏州含诺智能技术有限公司提供的不是标准化产品,而是基于你现场数据的定制化解决方案——从传感器选型到控制架构重构,每个环节都可以落地、可验证、可追溯。