苏州含诺智能产线技改服务流程详解:从现场评估到交付验收全周期管理
产线改造最怕的不是技术难,而是“改了之后才发现当初的需求根本没理清”。我们接手过不少从外省转来的技改项目,客户第一句话往往是:“之前的供应商只谈设备参数,不谈产线节拍和工艺衔接。”结果设备单机精度很高,联机后却频繁停机,原因在于信号交互时序与传感器响应阈值不匹配——这正是苏州含诺智能技术有限公司在工业自动化设备改造中最常替客户“擦屁股”的环节。
现场评估:不是“量尺寸”,而是“挖数据”
我们到现场做的第一件事,不是打开电脑画图,而是花两天时间采集产线空载、满载、变速三种状态下的电流曲线和振动频谱。去年为一家汽车零部件厂做改造,单靠评估阶段的数据就发现其输送线存在3%的累计位置误差,导致后道视觉检测工位重复识别率下降。如果跳过此步骤直接上智能控制系统集成,后期调试成本至少翻三倍。
{h2}技术选型与仿真:先把“坑”填平{/h2}评估报告出来后,我们会先在虚拟环境里跑一遍逻辑。这里有个容易被忽视的细节:传感器配套调试不能只看量程和精度,必须校验响应时间与PLC扫描周期的匹配性。曾有个项目,客户指定了某进口光电传感器,响应时间0.5ms,但产线PLC扫描周期是10ms——再快的传感器也是浪费。我们坚持换成响应时间2ms但带自诊断功能的型号,配合总线通讯优化,最终把误触发率从千分之八降到了万分之二。
这一步还会做新旧方案的能耗对比。同样是码垛工位,老方案用液压系统,待机功耗4.2kW;我们改成伺服电缸配合能量回馈单元,待机功耗降到0.6kW。数据摆在客户面前,生产线智能化升级的价值不用多费口舌。
- 改造范围界定(含不在合同内的“隐性风险点”标注)
- 关键器件国产化替代建议(在保证可靠性的前提下降本20%-35%)
- 停机窗口期施工计划(精确到小时级,配合客户排产)
实施与调试:最见功底的“软硬兼施”
硬件安装反而是最省心的环节。真正的分水岭在联动调试——产线转起来后,我们会在48小时内连续记录每台设备的报警频次,并用热成像仪排查控制柜内的温升异常点。曾经有个项目的变频器柜,安装位置紧贴蒸汽管道,联动调试第6小时就触发过热降频。我们当场调整柜体散热风道走向,并在程序里增加了温度前馈补偿,避免后续量产时出现间歇性停机。
调试期间,我们的工程师团队会每天输出一份《调试日志》,用红黄绿三色标注问题等级。红色问题不过夜,黄色问题必须给出临时旁路方案,绿色问题记录在案并归入交付文档。这种透明度,让客户的生产主管能随时向老板汇报进度,而不是干着急。
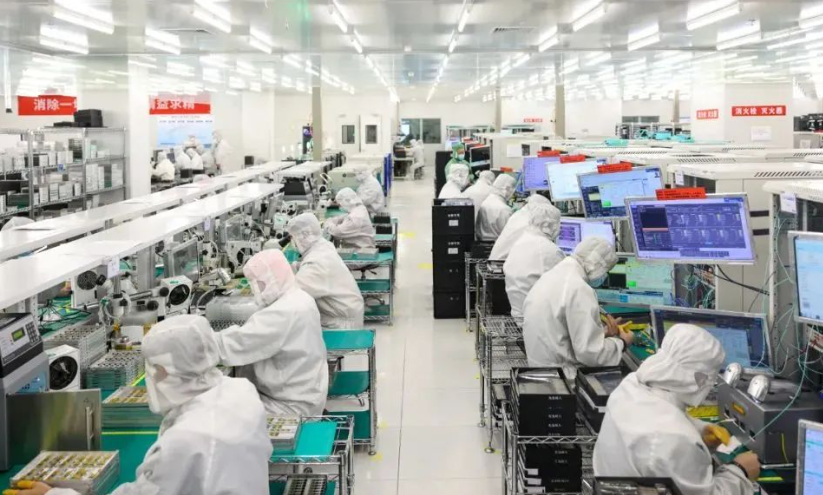
交付验收:不是签字画押,而是“扶上马送一程”
我们提供三阶段验收:先做空载连续运行8小时,再做带料满载运行72小时,最后是故障模拟测试——人为断掉一个传感器信号,观察产线能否自动降速并报警,而不是全线急停。只有三级都通过,才算正式交付。验收完成后,我们会留下一套“数字孪生版”的电气图纸,方便客户自己的工程师后续维护。
- 操作员培训(按岗位分批次,每批不少于2小时实操)
- 维护手册定制(含易损件型号对照表与采购周期)
- 远程诊断通道搭建(预留5G网关接口,响应时间<30秒)
苏州含诺智能技术有限公司的技改项目,平均交付周期比行业标准快15%,但从不以牺牲验证环节为代价。产线智能化不是买一堆新设备装上就完事,而是让旧设备、新控制系统和现场工艺之间形成“会自我修正”的默契。如果您正为产线的隐性停机烦恼,不妨带着最近三个月的报警记录来找我们聊聊——那个数据里,藏着真正的改造方向。