苏州含诺智能PLC智能控制系统集成与传统产线改造对比分析
📅 2026-09-23
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
不少苏州本地的制造企业主最近都在问同一个问题:产线上那台用了七八年的PLC控制柜,到底是修修补补继续扛,还是趁着订单旺季前彻底换一套智能控制系统?这个纠结背后,其实是对投入产出比的真实焦虑。
传统产线改造往往陷入"换汤不换药"的怪圈——只替换老化模块,不改控制逻辑,结果故障率降了,但效率没提上去。而完整的苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级,是从底层架构重新梳理信号流。
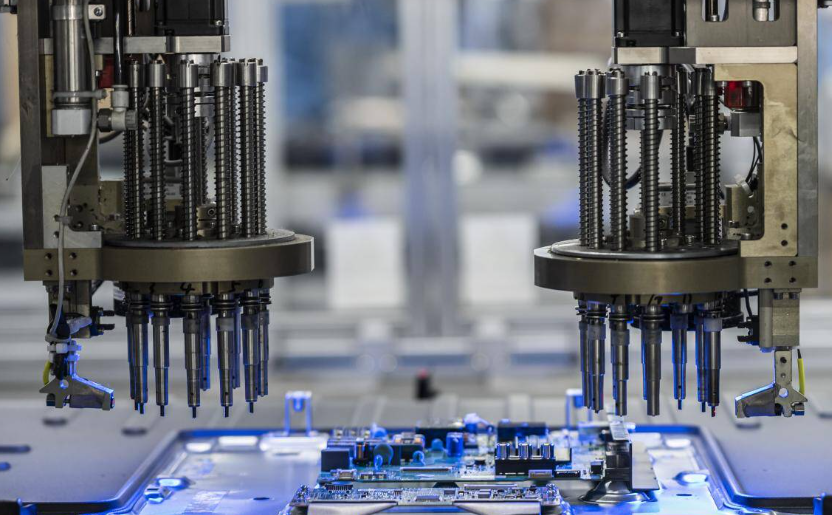
传统改造与智能集成的技术分水岭
传统改造通常保留原有继电器逻辑,仅做局部替换。问题在于:
- 信号采样周期普遍在50ms以上,高速工位容易丢脉冲
- 传感器与PLC之间缺乏协议统一,模拟量漂移无法自动补偿
- 故障诊断靠人工排查,平均停机时间超过45分钟
智能控制系统集成的做法完全不同。以含诺智能在吴中区某精密部件产线的项目为例,将EtherCAT总线周期压缩到1ms,配合传感器配套调试中的温漂自动校准算法,良品率从92.3%提升到97.8%。
产线智能化升级的三个硬指标
判断改造是否到位,可以看这几组数据:设备综合效率(OEE)是否提升15%以上、平均无故障时间(MTBF)是否突破2000小时、换型时间是否压缩到10分钟以内。达不到这些,说明只是做了表面功夫。
苏州含诺智能技术有限公司在实施生产线智能化升级时,会先跑两周的产线数据基线,再决定哪些工位必须上边缘计算节点,哪些只需远程I/O扩展。这种分步策略比一次性全换更务实。

建议正在犹豫的企业:先做单工位试点,用真实节拍数据验证方案,再逐段推广。盲目全线铺开,风险远大于收益。