PLC控制系统集成方案在工厂自动化升级中的典型应用与选型要点
老旧的产线还在靠人工盯参数?设备之间信号不通,换型要折腾半天,故障停机更是让人焦头烂额——这是不少制造企业在自动化升级路上最头疼的现状。控制器、传感器、执行机构各干各的,缺乏统一调度,效率卡在“信息孤岛”上。
行业现状:单机自动化≠产线智能化
很多工厂已经上了单机设备,但整体节奏仍由经验判断。据我们现场调研,超过六成中小型制造企业的瓶颈不在设备本身,而在控制系统间的协同逻辑——PLC程序固化、扩展性差,通讯协议五花八门,数据采集滞后数十毫秒都可能造成次品。真正的升级,不是换几台新机器,而是让整条线“会思考、会联动”。
核心技术:从控制逻辑到系统闭环
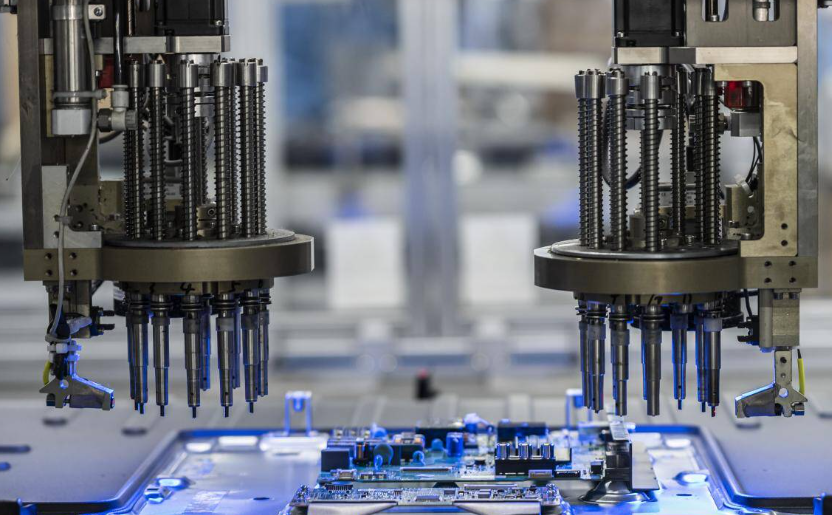
苏州含诺智能技术有限公司在工业自动化设备改造中,重点解决三件事:一是用模块化PLC重构控制逻辑,让程序具备柔性切换能力;二是打通伺服、变频器与上位机的实时通讯,将响应周期压缩到5ms以内;三是配合传感器配套调试,校准光电、压力、位移等信号,消除误判和漏检。举个例子,某汽车零部件产线改造后,换型时间从40分钟降到8分钟,单班产能提升22%。
这背后涉及的不是单一PLC选型,而是整套智能控制系统集成方案——包括I/O点位的冗余设计、安全回路的硬接线、以及和MES/SCADA的数据接口预留。我们常提醒客户:PLC的CPU处理速度不是唯一指标,通讯稳定性和程序可维护性往往决定长期运行效率。
选型要点:别只盯着品牌和点数
- I/O裕量预留20%-30%——后续增加功能或传感器时不用推倒重来。
- 通讯协议要“多语”——至少支持Profinet、EtherCAT或Modbus TCP中的两种,避免被单一协议绑死。
- 程序架构要模块化——每个工位独立成块,调试时单点验证,故障时快速定位。
苏州含诺智能技术有限公司在生产线智能化升级项目中,通常还会建议客户关注环境适应性——比如粉尘大、温度高的车间,PLC的防护等级和工作温度范围必须达标,否则再好的性能也会在半年后失效。选型不是选最贵的,是选最匹配现场工况的。
应用前景:从单线改造到车间级协同
随着AI质检和预测性维护的普及,PLC作为边缘控制节点的角色会越来越重。未来的升级方向,是让控制层直接参与数据决策——比如通过振动传感器反馈,PLC自动调整主轴转速来抑制刀具磨损。苏州含诺智能技术有限公司正推动更多客户从“设备改造”走向“产线重构”,用标准化的控制架构支撑柔性制造和快速换产。对于正在规划升级的企业,不妨先从一条工段的PLC集成方案入手验证效果,再逐步扩展到全车间——这样风险可控,投资回报也更清晰。